
BOPP\BOPE\BOPLA双向拉伸薄膜生产线
日期:2026-11-11 15:00:12 / 阅读: / 来源:本站
一、设备概述
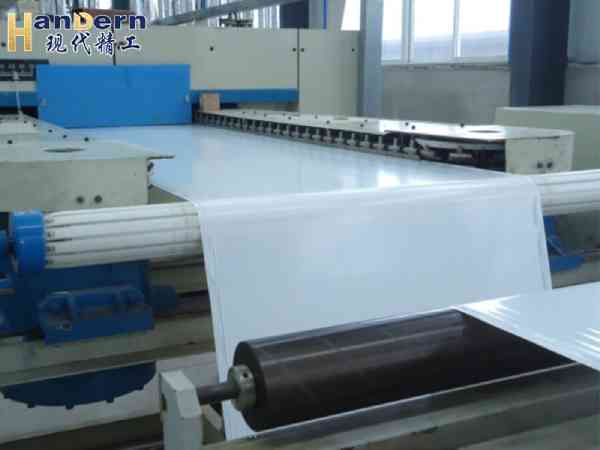
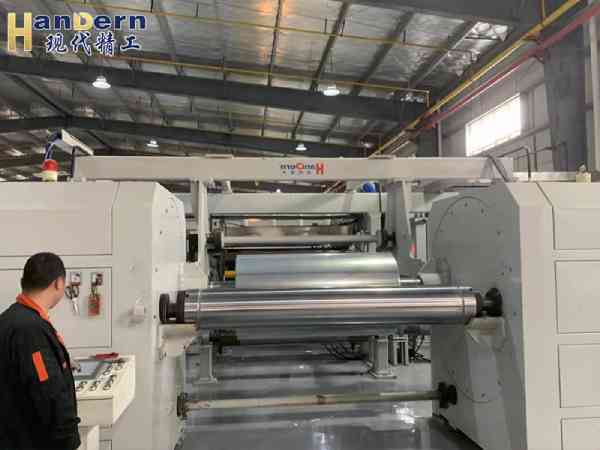
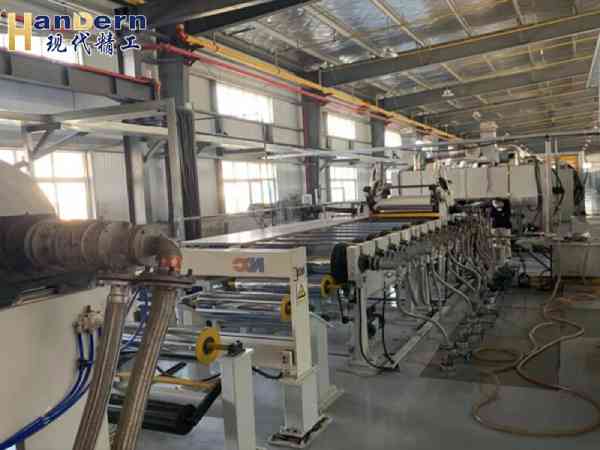
双向拉伸薄膜生产线,采用先纵向拉伸、后横向拉伸(异步)或纵横向同步拉伸工艺,将高分子原料经挤出铸片、定向拉伸、热定型、冷却、后处理、收卷分切,使分子链在薄膜平面双向有序取向,获得高透明度、均衡力学强度、低延伸率、尺寸稳定的薄膜基材。整套设备为模块化设计,可根据薄膜品类更换挤出单元、拉伸烘箱、夹链、温控系统与工艺程序,适配 BOPP、BOPE、BOPLA、BOPET、BOPI、BOPA、BOPS 七大品类双向拉伸薄膜生产,支持单层、多层共挤配置,覆盖包装、电子、新能源、生物降解等领域。
二、整线工艺流程
三、各品类产线差异化配置要点
|
品类 |
BOPP | BOPE | BOPLA | BOPET |
BOPI |
| 原料 |
PP粒子 |
PE、LLDPE专用料 |
PLA生物基粒子 |
PET切片 |
聚酰亚胺前驱体 / PI 专用料 |
| 工艺特点 |
常规异步拉伸,铸片采用气刀贴附; 拉伸温度区间低,拉伸倍率宽; 产线速度高、幅宽可选范围大 |
PE结晶速率快,对拉伸温度、拉伸窗口控制严苛; 烘箱风场、辊温精细化分区; 适配单一材质可回收包装方向 |
PLA热稳定性差,挤出温度窗口窄,停留时间严格管控; 干燥要求高;定型温度低,易热收缩;拉伸倍率受限 |
必须深度结晶干燥;加工温度高; 热定型区间宽,可做高尺寸稳定膜;异步拉伸为主 |
高温加工,整机耐高温设计; 烘箱、夹链、密封、保温结构特殊; 拉伸倍率低、线速度偏低,属于特种薄膜产线 |
|
厚度区间参考 |
5~75μm |
8~50μm |
12~60μm |
3~350μm |
5~100μm |
| 适配方向 |
普通包装膜、消光膜、热封膜、胶带基膜、电容膜 |
软包装复合基材、高耐穿刺、低温蒸煮、单一材质包装 |
环保食品包装、鲜花包装、标签膜、可降解复合膜 |
镀铝基材、太阳能背板、绝缘膜、离型基材、光学膜、食品包装 |
柔性线路板、新能源电池、高温绝缘、光学基材 |
四、设备通用性能特点
- 模块化架构,同一主机平台,通过更换螺杆、烘箱程序、夹链组件、温控方案切换不同薄膜品类,降低产线投资;
- 全流程闭环厚度控制,降低厚薄差,提升膜面一致性;
- 分区独立温控,热风循环均匀,减少局部过热、膜面发白、拉伸破膜;
- 全段张力分段控制,低张力启动、高速稳定,减少褶皱、拉伸不均;
- 边料在线回收,原料损耗低;支持多层共挤结构,一次成型功能复合膜;
- 安全联锁、过载保护、急停、高温防护,适配连续长时间稳定生产。
作者:admin
推荐内容 Recommended
- 第14届武汉国际多品类工业展|武… 09-16
- 襄阳市市委外办、谷城县政府领导… 08-06
- 高光亮相第五届工业副产石膏大会… 08-06
- 重磅喜讯!公司首席科学家瞿金平… 07-21
- 校企携手聚智共赢|华南理工大学… 07-21
最新资讯 Latest
- 第14届武汉国际多品类工业展|武… 09-16
- 襄阳市市委外办、谷城县政府领导… 08-06
- 高光亮相第五届工业副产石膏大会… 08-06
- 重磅喜讯!公司首席科学家瞿金平… 07-21
- 校企携手聚智共赢|华南理工大学… 07-21